17 Eylül 2023 Pazar

Gününde Teslim için Kısıtlar Teorisi DBR Sistemini uygulayabilirsiniz / Nisan 2022 / Satınalma Dergisi sayı 112

Akademik bir yazı değildir. Elimden geldiğince pratik sorulara cevap vermeye çalışacağım. TOC DBR Sistemi Kısıt – Tampon - Bağ uygulamasıdır. Siparişe üretim yapılan kısa-orta terminli ürünler için uygundur. VATI üretim tipleri arasında sadece I tipi olanlarda özenli olmayı gerektirir. Bu yazıda I tipi üretimi, peşpeşe operasyonlardan oluşan bant üretimini örnekleyeceğim. 

Neden gününde teslim edemiyorum?  

Müşterimin bekleyecek zamanı varsa 3 günlük işi 13 gün termin vererek gününde teslim edebilirim. Ancak müşteri beklemek istemeyebilir veya rakibim bırakın 3 günü 8 günde aynı işi yapıyorsa siparişi kaybederim. Öyleyse piyasanın kabul ettiği rasyonel bir terminde yeterince çok iş yapmam gerekiyor. Neden yapamıyorum?

·        Kimi zaman malzeme / onay eksiği nedeniyle üretimdeyken beklemek zorunda kalıyorum – Çözüm: Full Kit (tüm malzeme ve onaylar tamamlanmadan üretime iş çıkılmaz) uygulayın.

·        Kimi zaman iç tamirler nedeniyle işler uzun sürüyor, ikinci kaliteler nedeniyle sipariş adedini dolduramıyorum – Çözüm: Girişte, proseste kontrol sistemi kurun, kök sebep araştırın ve giderin.

·        Kimi zaman devamsızlık, operatör değişikliği, tecrübe farkları, arızalar, iş beklemeler, ayar, doğal değişkenlik nedeniyle banttan yeterince ürün çıkmıyor – Çözüm: Bandı dengelemeyin!

Kısıtlar Teorisinde 5 adım olarak tarif edilen yöntemi takip edelim:

Kısıtı (darboğazı) belirleyelim.

Sonsuz miktarda üretim yapamıyorsak demek ki bir kısıtımız vardır. Kısıt kimi zaman çalışma biçimimizdir (ayda sadece 10 adet kullanmama rağmen sırf %20 miktar iskontosu almak için 100 adet satın alırım, sonra da nakit sıkıntısı çekerim), kimi zaman kapasitedir (bu operasyonu yapabilen sadece 2 makine veya kişi vardır, daha fazlasını üretemem), kimi zaman paradır (peşin para vermeden hammaddeyi satmıyorlar ve alabilecek kadar param yok). Bizim kısıtımız kapasite olsun. 

Kısıtı bulmak için mevcut kayıtlarınızı kullanmayın, raporlara bakmayın, bölüm yöneticilerine sormayın. İşletmede dolaşın, varsa iş takipçilerinin en çok şikayet ettiği yerlere dha dikkatli bakın. En çok fazla mesai yapılan, önünde en fazla stok bekleyen, peşinden gelen operasyonlarda iş beklemelerin olduğu yer kısıttır. Yeni siparişler geldikçe kısıtın yeri değişiyorsa işletme kontrolden çıkmıştır, çok büyük partilerle içeriye iş yığılıyordur, girişi kısın, izleyin. 

Kısıtı (darboğazı) tam kullanalım.

Kısıttan önce kalite kontrol yaparak sadece sağlam ürünlerin içeriye girmesini sağlayın. En iyi elemanlarınızı seçerek kısıta yerleştirin, mümkünse yemek-mola saatlerini kademeli yapın, hiç durmamalısınız. Kısıtta yalın-endüstri mühendisliği-kalite aklınıza ne geliyorsa her yolu deneyin, mümkün olduğunca verimli çalışmasını sağlayın. Sadece gerçekten gereken işleri (termini yarın olanlar evet, 3 ay sonra olanlar hayır!) verin, kısıtta yapılması şart olmayan işleri daha verimsiz olsalar bile diğer kaynaklara dağıtın. Kısıtın iş beklemesi, parça / onay eksiği nedeniyle durmaması gerekir. Arızasına / tip değişimine çok hızlı müdahale edilmelidir. Zaman – etüd vb çalışmalarının sadece kısıtta yapılması yeterlidir, diğerlerini yapmasanız da olur. 

Diğer kaynakları Kısıta (darboğaza) göre hizalayalım.

Bandınızı DENGELEMEYİN. Diğer kaynakların kapasitesi kısıtın kabaca %30 üzerinde olmalıdır. Kısıtın en ideal yeri prosesin başlangıcıdır ama her zaman seçme şansınız olmayabilir. Kısıtı değişkenliğin olası zararlarından korumak için kapasite fazlası veremiyorsanız stok fazlası vermeyi düşünebilirsiniz. 

Seri proseslerde proses sürelerindeki değişkenlik artınca ve / veya prosesler arasındaki bağımlılık nedeniyle bant uzadıkça performans düşer. İşletme içindeki stok miktarı arttıkça bant çıkışı yavaşlar (Little's Law). Dolayısıyla zaman kazandığınızı sanarak erkenden üretime çıktığınız siparişler “trafiği sıkıştırarak” herkesi geciktirir. Az iş çıkarsanız kısıt iş beklemek zorunda kalabilir, çok iş çıkarsanız akış yavaşlar. Burada önerilen kısıtın bitirdiği kadar işi banda çıkmak ve bant içinde kısıtın hemen arkasında beklemek üzere akış süresindeki ortalama üretimin 1/3 ü kadar stok tutmaktır. 

Diğer kaynaklarda öncelik her zaman kısıtın ihtiyacı olan iştir. İş geldiğinde nefes almadan bitirilir, bittiğinde yeni iş gelene kadar “boş beklenir”. Goldratt 1981’ de ABD de bir kongrede sunduğu bildiride “Bütün makinaların sürekli çalıştığı bir fabrika verimsizdir!” demiştir (24.Annual International Conference Proceedings, APIC Society, The Unbalanced Plant). 

Yalında tek parça akış özendirilir ancak Japon uygulamasında kanban kartlarının hepsi 1 adetlik değildir, uzun prosesler süpermarketlerle ayrılarak değişkenlikten korunmuştur. Standart İş, 5S, andon, poka yoke,… türlü sistemlerle değişkenlik kontrol altında tutulmaya çalışılmıştır. 

Alex Knight bir zar simülatörüyle Amaç kitabındaki oyunu tekrarlamayı / çeşitlendirmeyi kolaylaştırmıştır. Oyunda proses sürelerindeki değişkenlik zar atışıyla simüle edilir, çalışanların hepsi denktir, birim zamanda 1 ila 6 kişi arası servis verme kapasitesine sahiptirler, ortalama kapasiteleri saatte 3,5 kişidir. Her ne kadar proses süreleri uniform dağılım (eşit olasılıklı) olsa da bandın çıktısı tekrarlayan denemelerde normal dağılım (çan eğrisi) formunu göstermektedir. 

Beklenen ilk sonuç 3,5 kişi ortalama kapasite X 20 saat = 70 kişiye servis verilmesidir ancak maalesef 53 - 55 kişi aralığında kalınır. Bölüm Yöneticisine “istediği gibi müdahale etme yetkisi” verildiğinde önce herkesi girişe kaydırıp, sonra da herkesi çıkışa çekerek işi bitirmeye çalışanlar olur. Oysa ki bu çalışanlara iyi bildikleri işin dışında işler yaptırarak hatalara neden olan bir uygulamadır. Deming’ in “kontrol altındaki bir sürece yersiz müdahale etmeyin” uyarısı bunun içindir. Üretim örneklerinde sahadan gelenler çalışanların arasına stok yaparak olası aksamaları önlemek isterler, bu akışı yavaşlatır, parayı stoklara bağlar, olası bir kalite hatasında çok sayıda tamire / fireye neden olur. 


Genç mühendisler değişkenliği gidermek üzere 1-6 arasında değil, 3-4 arasında ama yine ortalama 3,5 kişi kapasiteyi denemek isterler. Aynı anda bütün prosesleri inceleyecek, geliştirecek kadar zamanınız, mühendisiniz, gereken yatırımı yapacak paranız ,…. varsa bu da işe yarayacaktır. Ancak çoğu zaman termin – bütçe baskısıyla bunu yapmak zordur, devamsızlık vb haller iyi niyetli çabaları sonuçsuz bırakacaktır. 


DBR bağlamında ortalardaki bir çalışanı  (yeşille işaretli) 3,5 kişi ortalama kapasiteyle kısıt olarak belirleyelim, 10 prosesten geçen bir kişi için akış süresi 10 saat olur, bu süre zarfında tahmini kapasite 35 kişi olur, 1/3 ünü 12 kişi olarak seçtiğimiz kısıtın önünde sıraya yerleştirelim. Giriş kapısından kısıtta servis verebildiğimiz kadar kişinin girmesine izin verelim. İçerideki toplam kişi sayısı (stok) 40 civarında sabit kalırken bandın çıktısı 70 kişiyi geçecektir. Bu örnekte kısıtın dışındaki diğer kaynaklarda oldukça farklı ve ciddi miktarda değişkenlik olduğuna dikkat edin. Ayrıca bu kaynakların kapasiteleri de birbirlerinden ciddi şekilde farklıdır. Geleneksel bakış açısıyla “israflarla dolu, fevkalade dengesiz bir banttır” ve tuhaf şekilde tertemiz dengelenmiş banttan daha iyi performans göstermektedir. 

Artık kısıt kapasitemizi yükseltebiliriz. Kademeli artış önerilir.

Kısıtın yeri değişmiş olabilir, başa dönüp tekrar bakalım. Sadece işletmenin amacına ulaşmasına katkısı olan faaliyetler verimlidir (effective). Sadece kısıtta etkinlik (efficiency) gözetilmelidir. Yöneticilerinize çalışmaları için değil, gerektiğinde “durabilmeleri” (kısıtla hizalanabilmeleri) için maaş veriyorsunuz.


Kazanmanın coşkusu kaybetme korkusunu aştığında dönüşüm başlayacaktır.

scai>tech  /  blog sayfası   /  FILLRATE100 / OTIF100 

Kısıtlar Teorisi Tamamlama Sistemi Nedir? / Mart 2022 / Satınalma Dergisi sayı 111

Akademik bir yazı değildir. Elimden geldiğince pratik sorulara cevap vermeye çalışacağım. 

Önce bazı tanımlara bakalım.

·        TOC: Theory Of Constraints = Kısıtlar Teorisi, Kısıtlar Yönetimi gibi isimlerle anılan, E.M. Goldratt tarafından geliştirilen pratik – hızlı ve iyi sonuç alan – alışılmışın dışında -sezgisel yöntemlerin bütünüdür. Üretimde DBR, perakendede Replenishment, proje yönetiminde CCPM, performans değerlendirmede TA, analizde TP olarak ana başlıkları sıralanabilir.

·        DBR: Drum – Buffer – Rope = Kısıt – Tampon – Bağ olarak ifade edilen üretim çözümüdür, VATI süreç tiplerinde siparişe üretim yapılırken gününde teslimi iyileştiren uygulamadır. Ana fikir hattın dengelenmemesidir. Kısıtı yöneten sistemi yönetir. Herkesi her an çalıştığı bir fabrika verimsizdir. Sembol kitaplar arasında Amaç, The Race, Haystack Syndrome sayılabilir.

·        Replenishment = Tamamlama adı verilen perakende çözümüdür. Sürekli satışı olan tüketici ürünlerinde ganel stok seviyesini %20-40 azaltırken satışları %10-20 artıran ve aşırı stoklu / yetersiz stoklu ürün sorununu çözen bulunurluk uygulamasıdır. Ana fikir ürünleri müşteriden uzaklaştırmak ve sık sevkiyat döngüsüyle tahminsiz çevik işletimdir. Esas olan akıştır. VUCA dünyasında kesinlik yoktur. Sembol kitap: Isn’t It Obvious? (Şimdi Anladım! adıyla Türkçeye tercüme ettim).

·        CCPM : Critical Chain Project Managemet = Kritik Zincir Proje Yönetimi üretimdeki çözümün proje ortamına uyarlamasıdır, kaynak çakışmalarını dikkate alır.

·        TA : Throughput Accounting = Dönüşüm Muhasebesi geleneksel Kâr, ROI, nakit akışı ölçüsü ancak işletme ölçeğinde uygulanabilir oysaki T: Throughput = Dönüşüm, I : Inventory = Stoklar ve yatırım, OE : Operating Expenses = İşletme Giderleri başlıkları her departmanda kolayca uygulanabilir. Bütüncül bakış açısına uygun doğru kararlar için birim maliyetten sakınmak gerekir.

·        TP : Thinking Process = Düşünme Süreçleri alışılmış süreç takipli akış şemaları yerine sebep-sonuç ilişkilerini şemalandırır, kök sebebi buldurur, çatışmaların çözümü için yöntemi gösterir.

·        Akış Süresi = Satış noktasında ürün talep edildikten rafa yerleştirilerek stk kaydı yapılana kadar geçen süredir.

·        Tampon = Satış noktası VE ürün bazında sistemin dinamik olarak değiştirdiği hedef stoktur. Emniyet stoku değildir, sabit değildir, tahmine göre belirlenmez.

·        Statü = Satışa hazır durumdaki eldeki stok ile bu satış noktası VE bu ürün için planlandığı halde henüz rafa yerleştirilememiş yoldaki stok miktarlarının toplamıyla o nokta VE ürün için belirlenen tamponun karşılaştırmasıyla belirlenir, trafik ışıklarıyla ifade edilir. Hesaplanan stok tampondan fazlaysa MAVİ, tamponun %67 sinden fazlaysa YEŞİL, %33 ünden fazlaysa SARI, azsa KIRMIZI, sıfır bakiyedeyse SİYAH olarak kodlanır.

Bünyemize uygun uygulamayı seçelim.

Prensip olarak TP ile amaç – kritik başarı faktörleri – hedefler – bugünkü sonuçlar – istenmeyen sonuçlar yönetim katında mutabakatla netleştirilir. Hafife almayın, şirketin amacı için dahi farklı değerlendirmelerle karşılaşacaksınız, önce aynı sayfada buluşalım. 

Şimdi işimizin doğasına bakacağız, stoktan satış yaptığımız tüketici ürünleri için Tamamlama, siparişe üretim istenen ve kısa sürede tamamlanan ürünler için DBR, uzun sürede tamamlanan ve/veya farklı kaynakları kullanan bir işse CCPM kullanırsınız. Bu yazıda Tamamlamayı seçtiğimizi varsayıyorum. 

Her durumda işletmede herhangi bir iyileştirme fırsatı ortaya çıktığında TA ile değerlendirirsiniz. 

Tamamlama yapacağız, organize olalım.

Ürün bulundurduğumuz depo / dağıtım merkezi / mağazalarda stok kayıtlarımızın doğruluğu-güncelliği kritik önemdedir. Hiçbir sistem sizin yerinize sizin stoklarınızı temiz, düzenli, güncel tutamaz. Bu sizin öncelikli işinizdir. 

Tedarik yapınızı listeleyeceksiniz; hangi depodan hangi depolara / mağazalara sevkiyat yapıyoruz? Her lokasyonda her ürün için akış süresi kaç gündür? Yeni bir depo / mağaza açmadıkça veya kapatmadıkça, herhangi bir lokasyona yeni bir ürün eklemedikçe veya iptal etmedikçe bu tabloyu değiştirmeniz gerekmeyecektir, kabaca tek seferlik bir iş olduğu söylenebilir. 

Stoklarınızın ve belirlediğiniz periyodik sevklerinizin merkezi bir ERP yazılımında / excel tabloda her gün güncellenmesi gerekecektir. Bu her gün tekrar eden bir iştir, satış adedi veya TL gibi ekstra veri gerekmez, her lokasyon için her üründe yoldaki ve eldeki stok miktarını her gün vermeniz yeterlidir. 

Metal yakalı asistan yazılıma veya kendi hazırlayacağınız yazılıma bu veriyi yükleyeceksiniz. Belirlediğiniz sevkiyat günlerine göre filtrlediğinizde hangi depodan hangi ürünü hangi lokasyona kaç adet göndermeniz gerektiğini gösteren bir sevkiyat listesi alacaksınız. Sevk edeceksiniz. Bitti. 

İş yapma biçimimizi değiştirelim.

Uygulama arka planda ihtiyaca göre lokasyon VE ürün bazında tamponları büyütecek / küçültecek ve ilave ürün göndermeniz gerekiyorsa bunu sevkiyat listesinde zaten gösterecektir. Dinamik ayarlamaları her seferinde onaylamak isteyebilirsiniz veya otomatik kabul edebilirsiniz. Uygulamanın taahhüdü “availability = bulunurluk” sağlamaktır. Dolayısıyla sizi iade konusunda zorlamayacaktır. Ancak mavi kodlu görünen ürünleri tedarik zinciri boyunca bir önceki aşamaya iade etmek ROI = Return On Investment = Yatırımın Geri Dönüşü Oranınızı iyileştirir. 

Aşırı stoklu ürünlere yeni satınalma yapmayacağınız için önce satın almalarınız azalacaktır. Yetersiz stoklu ürünler için acil satınalma yapacağınız için yok satmalar azalacak, dolayısıyla satışlarınız artacaktır. İadeleri yapmaya başladığınızda önce mağazalar ferahlaşacak, sonra daha fazla çeşidi sergileme fırsatı bulacaksınız, yeni çeşitler satışa dönüşürse geliriniz artacak, dönüşmezse geri çekip başka bir ürünü deneyecek dinamik bir ortamınız olacaktır. 

Bayilerinizin kredi limitleri dolduysa alımları azalır, koleksiyonunuzun tamamını sergilemeye istekli olmazlar. Oysa ki bayilerinize VMI : Vendor Managed Inventory = Tedarikçi Yönetimli Stok uygulamasıyla gitseydiniz, kabaca konsinye verseydiniz, satan ürünleri otomatik sevk ederek hem siz hem bayiniz hem de aradığı ürünü kolayca bulan müşterileriniz kazanabilirdi. Bayi yerine zincir marketlerdeki reyonları yazarsanız aynı mantığı yine uygulayabilirsiniz. 

İhtiyaç listeniz: Lokasyonlarda stok doğruluğunu sağlayacak personel-yazılım, sık sevkiyat organizasyonu, metal yakalı tamamlama asistanı…. Artık tahminle işiniz sadece muharrem ayında aşure malzemeleri, anneler gününde mini ev aletleri vb genel eğilimi öngörmekten ibarettir. Gerisini tamamlama asistanınız halledecektir. 

Diğer yöntemlerden farkı nedir?

·        Min / max: Bu yöntemde her lokasyonda her ürün için tahmine veya mağaza müdürünün arzusuna veya teşhir mobilyasının kurgusuna göre asgari stok seviyesi belirlenir, çoğunlukla ürünün tedarikçiden gelen koli büyüklüğü kadar asgari sipariş miktarı ve bunlara uygun azami stok seviyesi hesaplanır. Ürünün stok seviyesi asgariye düştüğünde otomatik sipariş verilir ve “tamamlandığına” inanılır. Belirlenen seviyeler bir sonraki değerlendirmeye kadar statiktir, değişmez oysa satış eğilimi anlık değişebilir. 5 ayda ancak asgari seviyesine düşen bir ürünü otomatik olarak tamamlarsınız(!) Günde 2 adet satan bir ürünü sırf tedarikçinizden 60 adetlik kolilerle aldığınız için mağazaya sevk edersiniz ve 30 gün için bu ürünü unutursunuz(!) Sipariş miktarı sabit, sipariş süresi değişkendir, noktada tutulması gereken stok süre uzadıkça artacaktır. Bu yöntem dertlerinizi çözemez..

·        EOQ : Economic Order Quantity = Ekonomik Sipariş Miktarı: min / max uygulamasına benzer, asgari seviye yerine reorder point = tekrar sipariş noktası tanımlanır, tedarikçilerin her zaman tam vaktinde / tam kalitesinde / tam adedinde getireceklerini varsayar(!) Formülle hesaplanan sabit bir sipariş miktarı vardır, sipariş süresi değişkendir, noktada tutulması gereken stok miktarı süreyle birlikte artacaktır. Ürün bazında satışın iyi / kötü olması fark etmez, her ürün hesaplandığı şekilde tamamlanır(!) Bu yöntem de dertleriniz çözemez.  

·        Talep Planlaması / alokasyon: Havalı ifadelerdir ancak talep maalesef planlanamaz, VUCA dünyasında tahmin dahi edilemez. Yapıldığını iddia edenlerde bazı ürünlerde aşırı stok varken, bazı ürünlerde yetersiz stok vardır, genel stok seviyesi artar, depolarda yer ve bütçede alım yapacak para kalmaz ama sonuç değişmez…

Noktada tutulacak stok miktarına en büyük etken akış süresidir, bu nedenle Tamamlama çözümünde sık sevkiyat istenir. Eğilimi fark edebilmek için stok fazlası bir önceki aşamaya çekilir. Sadece satışta değil, aynı zamanda tedarikte de sorun yaşanabileceği için satış yerine stok seviyesi takip edilir. Sezgisel algoritmanın eğilim - akış süresi - ürün stok statüsü ile hizalanmasıyla çeviklik sağlanır. 

Kazanmanın coşkusu kaybetme korkusunu aştığında dönüşüm başlayacaktır.

scai>tech    /  blog sayfası   /  FILLRATE100 

Tedarik Zincirinden anladıklarım / Şubat 2022 / Satınalma Dergisi sayı 110

30 yılı aşkın süredir tekstil-konfeksiyon sanayisinde yerli/yabancı firmalarda, Türkiye’de-Mısır’da-Rusya’da-Vietnam’da mühendislik-şeflik-müdürlük yapıyorum, planlama-kalite-üretim-uygunluk gibi çeşitli yüzlerini görme fırsatım oldu. Zaman içinde tedarik zincirinin de evrimleştiğine inanıyorum. Birkaç yazıya dağıtılmış olarak görüşlerimi paylaşmak istedim. Bu yazıda Tedarik Zincirinin kapsamına – işleyişine – zorluklarına kendi penceremden bakacağım. 

Tedarik Zinciri Kapsamı: Mağazadan aldığınız gömleği düşünün. Bunun pamuk – çırçır – iplik – dokuma – boyama – düğme / tela / matbaa / .. aksesuarlar - konfeksiyon (irili ufaklı atölyeler, baskı/nakışçılar, yıkamacılar,..) – dağıtım merkezi – satış (mağaza, omnicahannel,..) derken tarladan elinize geçene kadar izlediği sürecin tamamıdır. 

Bu süreç yurtiçi veya yurtdışı olabilir, nakliyeciler – bilgi sistemleri – gümrükçüler vb şeklinde çeşitlenebilir. Her zaman baştan sona olması gerekmez, firmadaki rolünüze göre sadece belli bir kısmını da tecrübe edebilirsiniz.

Eskiden doğrusal bir yapısı vardı ancak günümüzde ara kademelerde çok sayıda tedarikçi ve çok sayıda müşteri vardır, dolayısıyla artık yapısındadır. Bu da aksiyonlarınızın

·        bilerek veya bilmeyerek,

·        hemen veya bir süre sonra,

·        burada veya başka bir yerde sonuçlar doğuracağı anlamına gelir.

Bu durum öğrenmeyi zorlaştıran temel bir güçlüktür. Ayrıca her firmanın kendisi için en iyi olanı yapma eğilimi vardır, lokal verim için şartlanmışızdır. Dolayısıyla Tedarik Zincirinin tamamı için iyi olanı çoğu zaman tüm oyuncular göz ardı edecektir. Goldratt’ ın “son tüketici almadıkça tedarik zincirinde hiçbir ürün satılmamıştır” sözü bunu vurgulamak içindir. 

Tedarik Zinciri İşleyişi: Bir zinciri çekebilirsiniz ama itemezsiniz. Başlangıç mutlaka satış olmalıdır. Ama ancak bulunan mal satılabilir. Öyleyese başlangıç üretim olmalıdır. Hangisi doğru? 

Bu ikilemin alışılmış çözümü markaların koleksiyonları önceden planlaması ve satış tahmini yapmalarıdır. Böylece mağazalara dağıtalacak ürünler seçilir, miktarlar / bedenler belirlenir, bunlar için hammadde – üretici – termin ayarlamaları yapılır. Üretimde herşeyin yolunda gittiğini varsayalım. 

Tahminden az satan ürünler olacaktır, markanın elinde aşırı stoklar birikecektir, kıymetli raf alanı kurtulmak istediğimiz stoklarla işgal edilecektir, müşteriler “nasılsa her sezon indirim yapılıyor, şimdi almayayım, indirimi beklerim” demeye başlayacaktır. Bu stoklar depo alanlarını tıkayacak, bağlanan para nakit akışını bozacak, gerçekten satan ürünlerden daha fazla alacak bütçeyi bulmak zorlaşacaktır. 

Tahminden çok satan ürünler olacaktır, bunlar aslında “en çok satanlardır”, zaten bu yüzden tahminden fazla satarak yoka düşmüştür. Müşteriler aradıkları ürünü bulamayınca satış kaybı yaşanacaktır, tedarikte bu ürünler için hızlandırma yapıldıkça ekstra maliyetler (uçak nakliye gibi) oluşacaktır. Aradığını bulamayan müşteriler başka markalara yönelirse müşteri kaybı da gerçekleşecektir. Satış kaybı tahmin ettiğinizden daha yüksektir. Satış kaybının sebep olduğu kâr kaybı çok daha ciddi boyuttadır. 

Bu ikilemin alışılmış çözümü daha iyi tahminleme – daha iyi optimizasyon – dijitalizasyon – Endüstri 4.0 sarmalıdır. Maalesef VUCA dünyasında bu araçlar beklenen performansı gösteremez, sezon sonlarında markaların mağazalarına baktığınızda hepsinde indirimleri görürsünüz, web sitelerine baktığınızda bir çok ürün için “Tükendi” notuyla karşılaşırsınız, “aslında yok satıyorum ama bu iyi bir şey” aldatmacasıdır. 

Siparişe üretim yapan firmalarda önceden stok tutamazsınız, dolayısıyla her defasında üretim zamanı kadar kaybınız olur. Bu da markaların üreticileri Esnek Üretim - Yalın – Çevik için zorlama sebebidir. Oysa ki üreticiler kitle tipi üretime, doğrusal dünyaya alışıktır, bant değiştirmek istemezler, büyük adetli siparişleri tercih ederler, sipariş adedi büyüdüğünde marka indirim ister, üretici bunu makul görür. 

Tüketici ürünü yapan firmalarda mamul ürün stoku, emniyet stoku gibi ara noktalar vardır. Markanın tahmine dayalı siparişleri MPS-Master Production Schedule-Ana Üretim Çizelgesini oluşturur, MRP-Material Requirement Planning-Malzeme İhtiyaç Planlaması ile ürünler reçetelerine göre alt ürünlere / hammaddelere kadar indirilir. Bu arada

·        emniyet stokunun altına düşenlerde,

·        asgari sipariş miktarının altına düşenlerde,

·        min/max seviye takibi yapılanlardan min seviye altına düşenlerde,

·        EOQ-Economic Order Quantitiy-Ekonomik Sipariş Miktarıyla izlenenlerin sipariş noktasına düşenlerde otomatik tetiklenmeler olur, ihtiyaçtan fazla satın almalar / üretimler başlar.

Gerçek müşteri siparişlerindeki küçük bir dalgalanma veya tedarikteki küçük bir aksama zincir boyunca kamçı etkisi oluşturur.

Yeni nesil çözüm Kısıtlar Teorisi Tamamlama modelidir. Ürünler mağazalardan dağıtım merkezlerine geri çekilerek büyük sayılar kanununa uygun olarak değişkenlik azaltılır. Sık aralıklarla sevkiyat yapılarak iki sevk arasında gerekecek ürün miktarı en düşük seviyeye indirilir. Sadece satış değil, aynı zamanda tedariki de takip edebilmek için eldeki + yoldaki stok seviyesi üzerinden şamandıra uygulanır, bölgelere ayrılmış stok miktarının hareketine göre dinamik olarak hedef stok seviyesi güncellenir. Dağıtım merkezlerinden geriye doğru giderken akış süreleri uzayacaktır, dolayısıyla bazı ara ürünlerin yarı mamul stokları bu modele göre izlenebilir, yarı mamulle başlandığı için akış süresi alışılmıştan daha kısa olacaktır. Şimdi Anladım! / Isn’t It Obvious? kitabında E.M. Goldratt ev tekstili tedarik zincirinde Tamamlama Çözümünü aile şirketi olarak roman tadında anlatmıştır. 

Siparişe üretim yapanlar için Kısıtlar Teorisi DBR-Drum Buffer Rope - Kısıt Tampon Bağ çözümü uygulanır, gününde teslim oranı yükselir, akış süresi kısalır. Amaç / The Goal kitabında E.M.Goldratt bu çözümü Tedarik Zinciri içerisindeki bir fabrika müdürünün romanı olarak anlatmıştır. 

Tedarik Zincirindeki Zorluklar: Ürün hayat döngüsü kısalıyor, müşterilerin beklemeye razı oldukları süre kısalıyor, ürün karmaşıklığı artıyor, ürün çeşidi artıyor, denizaşırı tedarikten kaynaklanan uzun terminli hammaddeler artıyor, VUCA dünyasının etkileri giderek şiddetleniyor… Endüstri 4.0 ve yapay zekaya kurtarıcı gözüyle bakılıyor. Tedarik Zinciri geniş bir alan, darboğaz olan noktalarında bilinen optimizasyon benzeri çözümler elbette iş yapacaktır. Ancak en temel konu zincirin bir kısmını değil tamamını dikkate alacak bütüncül bakışı sağlayabilmektir. Farklı ülkeler, kültürler, ölçekler, finansal/teknik olgunluk düzeyleri gibi faktörler bunu zorlaştırıyor. MRP ile planlamak ve Birim Maliyetle (Maliyet Muhasebesiyle) yönetmek artık istenen sonuçları vermekte zorlanıyor. Kanımca en uygun çözüm gücümüzün yettiği mikro zincir içinde bütüncül bakışla tahmin hatalarından sakınan Tamamlama çözümüne geçiştir. 

Aynı müşteriye gömlek satmak istiyoruz, benim mağazamda aranan gömlek var ama sizin mağazanızda yoksa müşteriyi ben kazanırım. İşini daha iyi yapan burada öne geçer. Darwin “en güçlüler, en akıllılar değil, en iyi uyum sağlayanlar hayatta kalacaktır” demişti. Üstelik bu yeni nesil çözümler aslında sade uygulamalardır ancak kafamızdaki eski paradigma bunları görmemizi zorlaştırıyor, hepimiz, firmalarımız, Türkiye sanayisi zarar görüyor. 

Burada önerilen sadece stok yönetiminde alternatif bakış açısıdır. 

Kaç dağıtım merkezi olacak, bunlar nerelere yerleştirilecek, farklı ulaşım alternatiflerinden en uygun olanı hangisidir,…. soruları optimizasyon konusudur. 

Depo büyüklüğü, raf yerleşim düzeni, … gibi sorulara simulasyonla yanıt aranabilir. 

Burada kesinlikle hatalı olan çok detaylı satış tahminidir, tahmin ancak merkezileştirilmiş noktalarda ürün aileleri gibi temalarda ana eğilimleri görmek için denenmelidir. Tahmine göre plan, satınalma, üretim, alokasyon çok sakıncalıdır.

Birim maliyet ve maliyet tasarrufu fikirleri de oldukça sakıncalıdır, elbette israfı kimse istemez ancak sırf TL/kg daha uygun oluyor diye acil olan bir üründe kamyonun dolmasını beklemek doğal olarak satış kaybıdır. 

Elde kalan stoklar için kampanya, yeni mağaza açılışları, pazarlama aksiyonları, omnichannel, eticaret,… gibi konular ticari olarak değerlendirilmelidir. 

Demand Driven Performance using smart metrics / Debra Smith, Chad Smith / 2014 kitap özetine bakmanızı öneririm. 

Kazanmanın coşkusu kaybetme korkusunu aştığında dönüşüm başlayacaktır.

scai>tech    /  blog sayfası   /  FILLRATE100

Gelir Dağılımı Adaletsizliğini Azaltmak İçin Simülatörlü Program Önerisi / 2023 / makale

ÖZ : Birleşmiş Milletler Sürdürülebilir Kalkınma Amaçlarının 10 numarasında ülkeler içinde ve ülkeler arasındaki eşitsizliklerin azaltılması istenmektedir. Söz konusu eşitsizliklerin temelinde gelir dağılımı adaletsizliği vardır. Gelir dağılımı adaletsizliği zenginliğin küresel paylaşımındaki sıkıntıların sonucudur. Her ülke bu sorunla kendi şartlarına uygun olarak mücadele etmektedir. Ülke şartlarının farklılığı, tarihsel süreç, verilerin tutarsızlığı gibi etkenler kıyaslamayı zorlaştırmaktadır. Bu çalışmada simülasyon bilgisi gerektirmeyen ve tekrar edilebilirliği yüksek bir simülatör paketi kullanılarak, karmaşık ve çok etkileşimli sosyo-ekonomik yapılar için politika alternatifleri incelenmiştir. Literatürde politika alternatiflerinin Gini Katsayısına etkisini simülasyon ortamında inceleyen bir araştırmaya rastlanılamamıştır. Dolayısıyla gelir dağılımı adaletsizliği ölçüm yöntemleri gözden geçirilerek kesikli olay / etmen tabanlı simülasyonla temel politika bileşenleri değerlendirilmiştir. Gelir dağılımı adaletsizliğini azaltmak üzere kısa süreli bir şok programla servet vergisini kademeli olarak %20-%50’ ye yükselterek elde edilen fonun %20’ sini en yoksul %20’ lik kesime transferini içeren bir program önerilmiştir. Karar vericilere katkı sağlanması ve politik gündem için tartışılmasında yarar görülen sorulara dikkat çekilmiştir.

Anahtar Kelimeler: Gelir Dağılımı Adaletsizliği, Gini, Eşitsizlik, Simülasyon, Politika

ABSTRACT : The United Nations Sustainable Development Goals (UN SDG 10) seek to reduce inequalities within and between countries. The root cause is the inequality of income distribution due to the poor distribution of global wealth. Each country deals with this problem on its own terms, and factors such as differences in country conditions, historical background, and inconsistency of data make running a comparison challenging. This study examines policy alternatives for complex and highly interactive socioeconomic structures using a highly reproducible simulator package that does not require simulation experience. No research has been found in the literature to have examined the effect of policy alternatives on the Gini coefficient in a simulated environment. Therefore, by reviewing the income distribution inequality measurement methods, this study evaluates basic policy components with a discrete event/agent-based simulation. In order to reduce the inequality of income distribution, a schedule has been proposed that includes a short-term shock program, gradual increase of the wealth tax by 20%-50%, and a transfer of 20% of the obtained funds to the poorest 20%. Attention has been drawn to questions that are useful for contributing to decision makers and for discussions on the political agenda.

Keywords: Wealth Gap, Gini Coefficient, Inequality, Simulation, Policy

Bağlantı : https://dergipark.org.tr/tr/pub/iusskd/issue/77195/1229713


Sadeleştirilmiş kısıt-tampon-bağ (S-DBR) ve yalın-hat dengesi yöntemlerinin simülasyonla kıyaslanması / 2023 / makale

Öz : 
Geleneksel yaklaşımda işlem süreleri sabitken Yalın-hat dengesiyle gelir artışı sağlanacağı çok kaynakta kabul görmektedir. Bu çalışmanın amacı, işlem süresi değişken olduğunda S-DBR (Simplified Drum Buffer Rope: Sadeleştirilmiş Kısıt Tampon Bağ) yaklaşımının daha iyi sonuç vereceğini göstermektir. Bu amaçla Yalın-hat dengesi ve S-DBR temel kurguları simülasyonla modellenerek işlem sürelerinin değişken olduğu senaryoda kıyaslanmış ve istatistik değerlendirmesi yapılmıştır. İşlem sürelerinde değişkenlik varken Yalın-hat dengesinde gününde teslim oranı %100’ den %82’ ye düşmüştür. S-DBR yöntemiyle değişkenliğe rağmen %84 gününde teslim oranıyla net gelirde %4, üretimde %3 artış elde edilmiştir. Dolayısıyla sadece üretim planlama ve yönetim metodunun değiştirilmesiyle, ilave yatırım gerektirmeden iş ortamındaki değişkenliğe daha dayanıklı ve daha rekabetçi olmak mümkündür. Çalışmanın özgünlüğü, üretim firmaları için Kısıtlar Teorisindeki uygun üretim çözümünün seçimi, S-DBR yönteminin uygulama ve iyileştirme algoritmalarının literatür senteziyle oluşturulması, istatistiksel uygulanabilirlik değerlendirmesi ve gelecek araştırmalar için içgörü oluşturmasıdır.

Anahtar kelimeler: Kısıtlar teorisi, S-DBR, Yalın, hat dengesi, simülasyon

Abstract : It is common in the literature that a lean-line balance with fixed process times is a good way to achieve higher throughput. This study aims to demonstrate that S-DBR (Simplified Drum Buffer Rope) approach would produce higher returns when process times are not fixed. Lean-line balancing and S-DBR methods were modeled in a basic structure and benchmarked by simulation. Results were statistically assessed. The on-time delivery rate of the Lean-line balancing method decreased from 100% to 82% with varying process times. Meanwhile, the S-DBR method yielded 84% on-time delivery, resulting in increased net income by 4%, and shipments by 3%. It is possible to become more resilient and more competitive to the variability in the business environment without requiring additional investment by simply changing the production planning and management method. This study sets a guide for choosing the proper TOC (Theory Of Constraints) method for a certain business environment as well as disposing S-DBR algorithm synthesized by literature and statistically tested for adaptability. Additionally, an insight for future research is also presented.

Keywords: TOC, S-DBR, Lean, Line balancing, simulation

Bağlantılar:

NÖHÜ dergide yayınlanan yazıya bakabilirsiniz. 

Hat dengeli simülasyon modelini deneyebilirsiniz.

Dengesiz hatlı ve tampon yönetimi yapılmayan S-DBR simülasyon modelini deneyebilirsiniz.

23 Temmuz 2023 Pazar

Qualityland / Marc-Uwe Kling / 2020 / kitap özeti-yorum

Yapay zekaya bağlı algoritmaların yönettiği distopik bir dünya anlatılıyor. Yaşadığımız zamandan, ülkeden izler fark edilebiliyor. Ülkede bir seçim var, adaylardan biri sağcı, diğeri android! Düşündüren sorular içeriyor..

  • Kişilerin soyadları kadınlar için annelerinin, erkekler için babalarının mesleği olarak veriliyor.
  • Herkesin dijital asistanı var, kimse "yalnız" kalmıyor, arama robotları talimatınızı beklemeden aklınızdan geçenleri arıyor, buluyor, servis ediyor.
  • Okullarda tarih (geçmiş) dersleri kaldırılarak yerine gelecek dersleri koyulmuş.
  • Kulaklık benzeri ancak kulak içine girerek enerjisini kandan alan araçlarla dijital asistana 7/24 ulaşılabiliyor.
  • Kişilerin tüm hareketleri çeşitli çevrimiçi sistemler tarafından izleniyor, vatandaşlık statü seviyesi uygulanıyor, seviye yükseldikçe sağlanan imtiyazlar (polisin kusurlarını görmezden gelmesi, trafik ışıklarını değiştirme becerisi, ...) artıyor. Arkadaşlıklar, iş fırsatları vb buna bağlı olarak şekilleniyor. Çok fazla cips-alkol tükettiğinizde seviyeni düşüyor, sağlık sigorta priminiz yükseliyor....
  • Bebek yapmak yerine "daha üstün genetik malzemeli" bebek sipariş edilebiliyor, doğumdan önce ücreti mukabilinde "upgrade" yapılabiliyor.
  • Acaba makinalar korkabilir mi? Depresyona girebilir mi? Talimata aykırı davranabilir mi? (Bir tatbikatta yapay zekalı SİHA önce "vur" emrini geciktiren komutanı, ardından da hedefi vurarak "görevi tamamlıyor"(!))
  • Araçlar otonom, çevrimiçi oldukları için kazalar azalmış, araç sayısı azaltılarak park-trafik-kirlenme konusunda iyileşme sağlanmış.
  • Kişiler "uygun" eşlerini algoritmayla belirliyor, kolayca ayrılıyor, kolayca yeniden başlıyorlar.
  • Tüm ülkede Amazon benzeri tek - en büyük - rakipsiz bir e-ticaret sitesi var, drone ile teslimat yapıyor, aklındaysa kapında(!) üstelik sipariş vermen gerekmeden... ürün iadesi yasak çünkü gelen ürün bilinçli veya bilinçaltından veya önceki tercihlerinizden veya profiliniz-statünüz uyarınca "size uygun görülmüş".
  • Süper bir yapay zeka bugüne kadarki tüm bilgi birikimine erişebilir (omniscient, ezeli), mevcut çevrimiçi tüm sensör-sistemlerle bağlantılıdır (omnipresent, farkında) ve bu sistemlerle etkileşimli, kontrol edebilir (omnipotent, muktedir) yapısıyla neredeyse TANRI konumlu olacaktır.
  • Bu yapay zekalı TANRI bizi bir ölçüde sevebilir, nefret edebilir veya ayrımcılık yapmayabilir.
  • Ülkede iki parti var; iktidarda olan Gelişim (Progress) Partisi, diğeri de hiç bir zaman iktidar umudu olmayan Muhalefet (Opposition) Partisi :) Gelişim Partisi başkan adaylığı için android gösteriyor! Muhalefetteki sağcılar isyan ediyor...
  • Terminatör filminde makineler silahlı mücadeleyle dünyayı kontrol ediyordu, burada seçimle gelmek üzereler...
  • Hiç hata yapmayan, ahlaksızlığı olmayan, yalan söylemeyen, objektif olan, çok miktarda datayı kısa sürede çözümleyebilen bir yapay zeka "herhangi bir insandan" daha iyi yönetebilir mi?
  • Bu tuhaf ülkede de terörist gruplar var, ihmal edilen kırsalda yaşıyorlar, otomasyon nedeniyle işlerini kaybeden, sosyal seviyeleri 10 dan düşük olan (işe yaramazla (useless) sınıfı) bu insanların terör eylemleri makinaları kırmak-parçalamak...
  • Seçim sonucunu belirleyen "mantıkla" yönlendirilebilen seçkinler değil, "duygularla" yönlendirilebilen çok sayıda işe yaramazlardır!!!
  • Trol kavramı var, gönderi başına ücretlendiriliyor, detaylara takılmayan-inanmaya hazır-mantık gerektirmeyen gönderilerle iş yapılan sağcı profili yönlendirmek daha kolay...
  • Seçimler açık oy açık sayım, çevrimiçi, yüz tanıma sistemli yapılıyor.
  • Bu dünya bugünkü gibi tüketim odaklıdır, sürdürülebilirlik yerine süreklilik ön plandadır, "to make the markets fly, we just have to buy! so never share and don't repair!" tekerlemesiyle tüketim özendiriliyor.
  • Devlet destekli tüketim botları var, algoritmaya göre rastgele ürünlerden alım yaparak ekonomiyi canlı tutuyor! 
  • İslamofobi önyargı olarak az gelişmiş komşu ülkelerin silahlı saldırganları için tekrarlanıyor.
  • Göçmenlerin gelişi endişesi var. Radikal uyarısı var.
  • Anlamlı bir iş yapabilmek her insanın hakkıdır, her durumda herkese asgari bir vatandaşlık maaşı bağlanmalıdır.
  • Android aday artan verimliliğin işsizliğe neden olduğunu, oluşan kazancın topluma adil dağıtılamadığını, insanların "sürdürülebilirlik" gibi ortak ve yapıcı bir amaca sahip olması gerektiğini söylüyor.
  • Vergi sistemini finansal kuruluşlar-büyük kuruluşlar başta olmak üzere yeniden yapılandırarak asgari vatandaşlık ücretinin finanse edilebileceğini belirtiyor. Negatif faiz verilerek finansal sektörden değil, reel sektörden para kazanılması sağlanmalıdır.
  • Herhangi bir konuda "sistemden" başka sorumlu bir kişi bulunamıyor!!!

18 Haziran 2023 Pazar

Traffic Flow Simulator by Goldratt Research Labs

Thanks to Dr. Alan Bernard for letting me test the Traffic Flow Simulator ver 1.2.2.

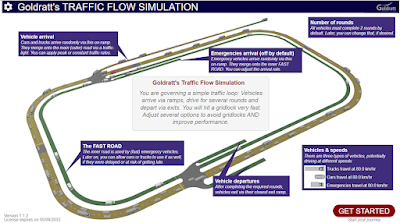
This simulator is ready to run after downloading. It is based on AnyLogic infrastructure. There are two lanes main road and a fast road. A vehicle arrival point which is driven by a traffic light and a vehicle departure point are provided. There are 3 types of vehicles selected by arrival rate and allowed speed. It is possible to imitate rush hours such as early in the morning and fluctuating traffic density in the simulator. The fast road could be interpreted as an emergency lane or a side way or a "paid lane".


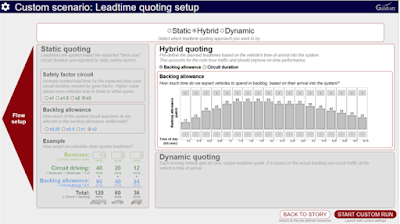
The simulator is running very similar to the navigation application. There is a calculated travel time for the destination covering certain parametric allowances. The performance will be reported based on travel time. There are 3 different options for calculated travel time: Static has full allowances and the same for all vehicles, the hybrid has flexibility by the rush hours and the same for the vehicles in that particular hour, and finally dynamic is based on each vehicle and arrival time - traffic density, ie. different for each vehicle.
There is a very versatile and rich set of KPIs for reporting performance. Conventional traffic light color codes are applied for road segments, vehicles, and various result figures. The storyboard flow of the simulator is quite interesting and encouraging to learn.
I have tried an interesting and not implemented suggestion for a real road segment in Istanbul by official arrival rate figures. In this suggestion, smart traffic lights powered by three selected road segments around traffic lights and sensitive to real-time traffic density. 

The initial state is reflected to the simulator and then the proposed smart traffic lights suggestion is applied. It amazingly increased throughput by 320% and decreased backlog before joining the main road by 75%.

I have thought of another point inspired by the simulator. It is a smart city version of the fast lane by letting prepaid selected vehicles by the central control tower to switch to the fast lane.

Dr. Alan Bernard has another nice reflection for the simulator. He is interpreting the simulator as a production environment. Now fast-moving small cars are ordinary job orders, slow-moving large trucks are time-consuming big projects and emergency vehicles are rush orders... The backlog means the orders have not been issued to the production floor yet, the capacity of the road is the capacity of the flow line, and the number of vehicles completing the track is the real throughput. The smart traffic lights concept is very similar to DBR (Drum Buffer Rope) mechanism.

Now you could try different scenarios to improve flow in your production unit!